



Forstærket PVC Drop Stitch til SUP
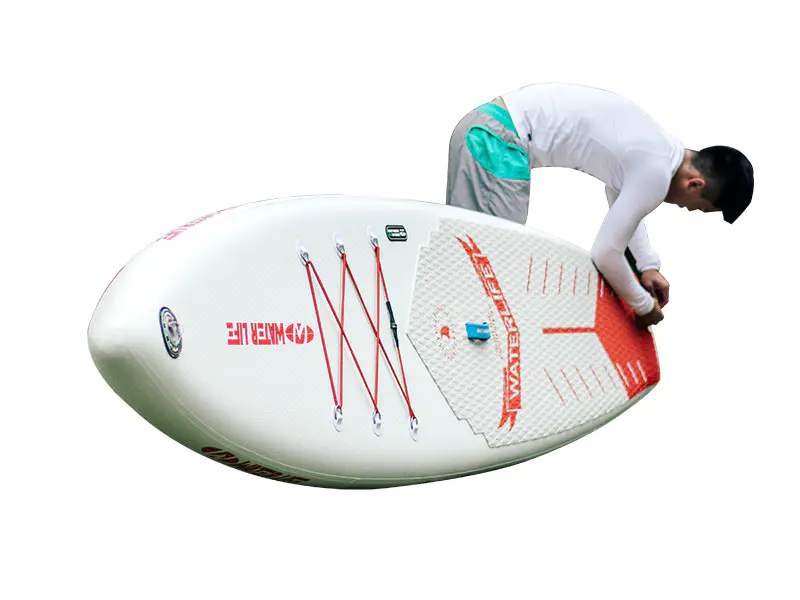
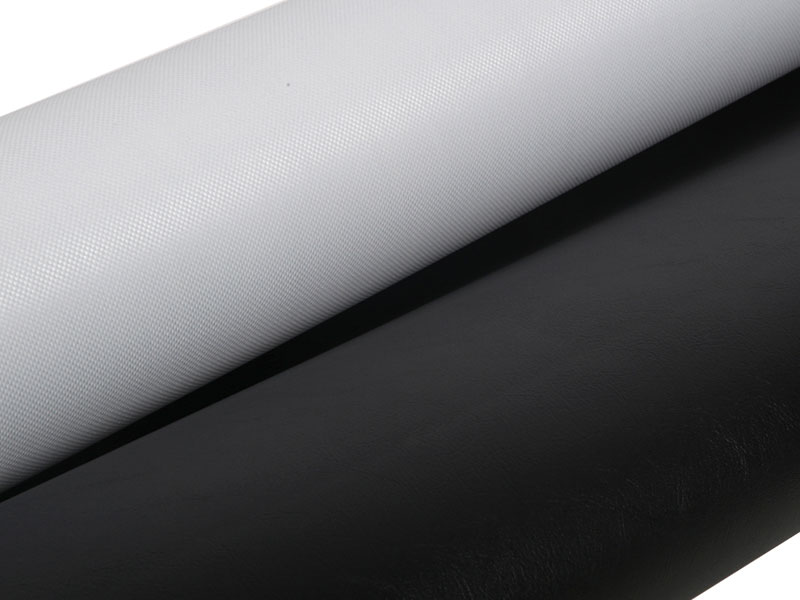
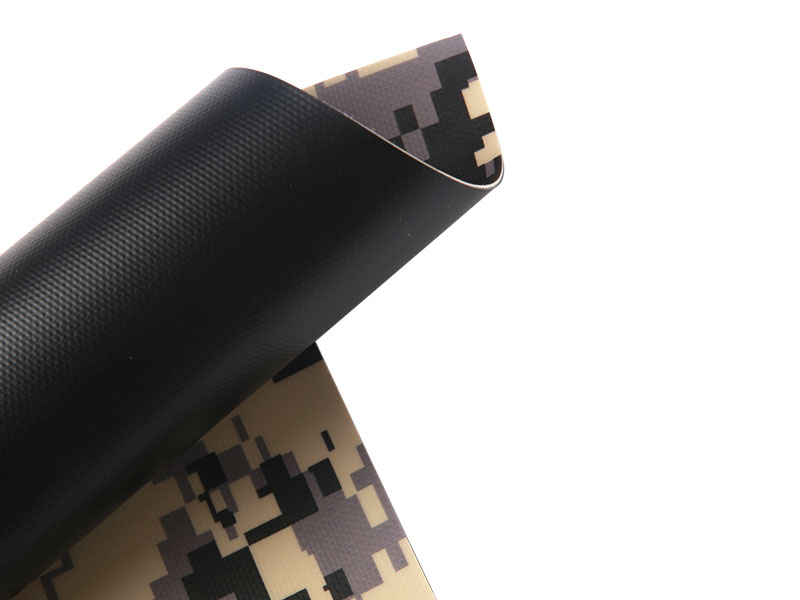
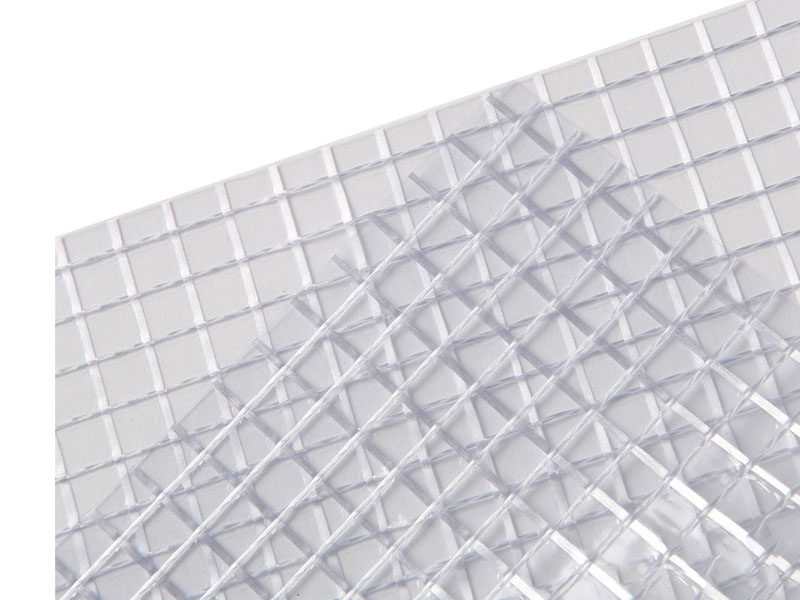
Forstærket PVC Drop Stitch til SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Hvordan forstærkning ændrer drop sting-adfærd
Materiale parametre
Hvor stoffet går i en SUP-samling
Dækpanel
Det øverste faldsømspanel danner den stående overflade. Forstærkning her kontrollerer dækafbøjningen og understøtter EVA-traktionspudebindingen.
Skrogpanel
Bundpanelet bruger det samme forstærkede stof. Belægningsmasse på denne flade er ofte angivet i den øverste ende af området for at modstå slid fra strandudsætninger og kontakt med lavt vand.
Jernbanebånd
Sideskinnen forbinder dæk og skrog. Forstærket PVC Drop Stitch til SUP er svejset til PVC-belagt sidevægsstof, og skinnebåndets bredde definerer pladens tykkelse og omrids.
Næse- og haleforstærkning
Yderligere lapper af det samme stof er svejset ved næse og hale for at absorbere stød og for at forankre ventil- og finnebokssamlingerne.
Produktions- og indkøbsspørgsmål
Hvilket inflationstryk skal det færdige bræt testes ved?
Forstærket PVC Drop Stitch til SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Hvordan påvirker armeringen den færdige pladevægt?
Forstærket dropsøm tilføjer 15% til 25% til panelvægten sammenlignet med standard dropsøm af samme tykkelse. For et 10'6" bræt med en 120 mm kerne tilføjer de forstærkede dæk- og skrogpaneler typisk 1,2 kg til 1,8 kg til det færdige bræt. Fabrikanter bør justere skinnebåndets bredde eller tilbehørslayup for at kompensere, hvor målbrættets vægt er fastsat af detailspecifikation.
Kan stoffet svejses med varmluft i stedet for HF?
Varmluftssvejsning bruges til skinnebånd og reparationsplader, men den primære dæk-til-skrogsøm på forstærkede dropstitch-paneler er normalt forbundet med højfrekvenssvejsning. Varmluftsvejsning af dropstitch-paneler kræver en tosidet opvarmningsproces og omhyggelig temperaturkontrol for at undgå at kollapse den lodrette garnrække ved sømlinjen. Afskalningsstyrken skal verificeres på en testkupon fra hvert produktionsparti.
Hvad forårsager delaminering mellem belægningen og garnopstillingen?
Delaminering ved garnforankringspunkterne skyldes utilstrækkelig belægningsgennemtrængning i lærredet under fremstillingen eller fra overophedning under svejsning. Ankerstyrken af de lodrette garner skal verificeres med en udtrækstest på en 50 mm kvadratisk prøve. Værdier under 250 N indikerer et problem med belægningsadhæsion i det indkommende stof, ikke et svejseproblem.
Opbevaring og behandling
- Opbevar ruller med forstærket PVC Drop Stitch til SUP på et tørt sted ved 15°C til 25°C, lagt vandret på et kerneunderstøttet stativ. Stable ikke ruller mere end to højt, da kompression beskadiger den lodrette garnopstilling.
- Lad rullerne nå værkstedstemperatur i 24 timer før skæring. Cold drop stitch-stof er mindre eftergivende ved garnforankringspunkterne og kan revne under klipning eller panelplacering.
- Brug en skarp roterende fræser eller CNC skærebord. Inspicer hver afskårne kant for løst eller trukket garn før svejsning; udragende garner forstyrrer konsolideringen af svejsesømmen.
- Hold HF-svejseelektroder og værktøj fri for PVC-rester. Ophobning af rester forårsager ujævn opvarmning og lokaliseret kollaps af dropstingstrukturen ved sømmen.
- Opbevar færdige brædder tømt og fladt, eller delvist oppustet ved 5 psi, i et skyggefuldt område væk fra direkte sollys. Langvarig fuldtryksopbevaring i varme omgivelser fremskynder tab af blødgører ved de svejste sømme.